杭州市场薄壁焊管价格持续以盘暂稳趋势运行
厂家分析小口径厚壁焊管焊接工艺介绍杭州市场薄壁焊管厂家报稳运行。本周春节进入倒计时,大多数薄壁焊管厂家及下游企业都已放假,物流运输也已停…
厚壁焊管在做拉伸试验时相关注意事项
厂家分析小口径厚壁焊管焊接工艺介绍当前每一个试验机厂家在指导用户完成厚壁焊管拉伸试验的时候一般是从他们自己设备的能力出发,以最简单的方式…
本周郑州镀锌方管市场价格平稳运行厂家已陆续放假
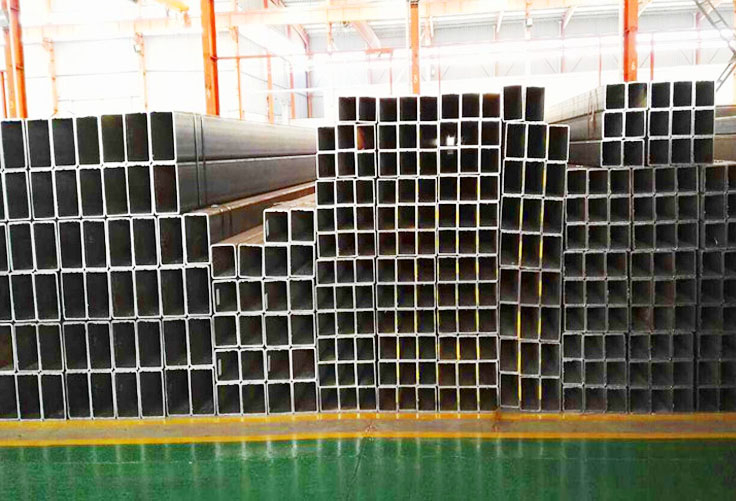
厂家分析小口径厚壁焊管焊接工艺介绍本周郑州镀锌方管市场价格平稳运行,本周期螺宽幅震荡,在宏观利好消息下今天涨逾15,由于本地方管厂家已陆续…
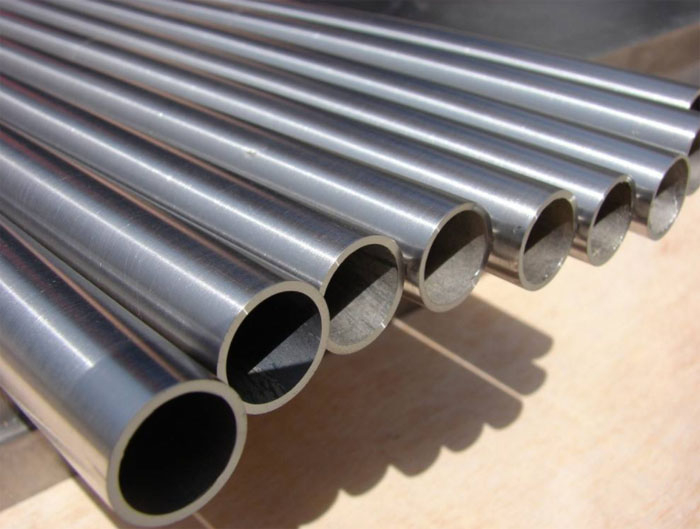
小口径厚壁焊管的焊接方法、流程是怎样的呢,有哪些注意事项呢?我们咨询了聊城利丰焊管有限公司的技术人员。
小口径厚壁焊管焊接方法
焊接小口径厚壁焊管首先清理干净焊口的油、漆、水、锈等,然后根据壁厚开坡口,厚的就开大一些,薄的就开小一些(角磨机),然后就是对品的缝隙,一般是焊条或焊丝直径的1- 1.5倍,如果坡口不小心开大了话可以适当留小一些。点固焊至少三点,一般四点比较好干活。焊接的时候应该一半一半焊接,起点最好超过最底点一公分左右,那样从对面好接头。如果焊管壁厚的话,应该分层,至少两层,第一层整圈焊完才可以焊第二层。
小口径厚壁焊管工艺流程
圆管坯→加热→穿孔→三辊斜轧、连轧或挤压→脱管→定径(或减径)→冷却→矫直→水压试验(或探伤)→标记
焊缝余高
焊管壁厚不大于 12.5mm 时,焊缝余高不大于 3.0mm;焊管壁厚大于 12.5mm 时,焊缝余高不大于 3.5mm。
弯曲度
公称外径不大于 168.3mm 的焊管,应平直或按供需双方协 议规定的弯曲度指标;
公称外径大于 168.3mm 的焊管,弯曲度不大于焊管全长的 0.2%。
管端壁厚大于4mm的焊管,管端可加工坡口 30°+5°0°,留根1.6mm±0.8mm,管端斜度小于或等于 5mm。
南昌方管市价盘整观望到货量较少
小口径厚壁焊管 南昌方管市价盘整观望。市场方面,需求面由于工地正陆续停工,方管厂家当前以收款为主,多数方管厂家预计在小年后开始休假, 正常交易仍有一周时间。库存方面管厂供应原因,到货量较少。预计本地方管市场价格将随行阴跌出货。原料方面,今日上游昌黎部分钢坯上调10报3310;唐山瑞丰355mm系列带钢出厂报价3640,较昨…
方管市场价格主稳个跌依旧没有实际成交
小口径厚壁焊管 方管市场价格主稳个跌。主导市场,北京、广州以稳为主,天津、杭州、上海出现下跌。从市场了解到,各地区受疫情影响普遍延期开工,市 场上虽有参考报价,但依旧没有实际成交。今日期螺走势尚可,但在目前形势下,期货对现货并没有多大的影响,个别地区价格依旧下行。综合上述分析,预计明日行情或弱势下行。方管价…




管理员
该内容暂无评论